

Oprema za ekstrudiranje profila
Profili se mogu sastojati od jednog materijala ili više materijala. Profili pojedinačnih materijala koriste jedan ekstruder dok višestruki profili materijala trebaju više od jednog ekstrudera da bi se materijal ubacio u središnju matricu. Ovi procesi mogu koristiti jednostruke vijke ili dvostruke vijke. Mašine s jednim vijkom fokusirane su na peletizirane materijale ili aplikacije koje zahtijevaju manje istinito miješanje. Dvozračni ekstruderi su obično fokusirani na praškaste materijale ili tamo gdje je potrebno intenzivnije miješanje. Ovi ekstruderi mogu biti različitih veličina od nekoliko kilograma na sat proizvodnje do tisuće funti po satu proizvodnje, ovisno o primjeni.
Koekstruzija
Sekundarni ekstruderi nazivaju se „koekstruderi“ i mogu biti različitih veličina, ali obično padaju na manji kraj spektra i obično su manji od glavnih ekstrudera za obradu. Broj korištenih koekstrudera ograničen je samo prostorom u liniji za obradu. Neki se procesi mogu prevariti korištenjem istog koekstrudera za više zahtjeva primjene (sve dok je potreban materijal identičan, koekstruder se može koristiti za više lokacija. Primjer toga su trake sa vanjske strane slamke za piće. Ako su trake iste boje, za sve trake može se upotrijebiti jedna mašina) Koekstruderi se mogu montirati na pod ili viseći preko glave matrice po potrebi.
Die Tooling
Alat za izradu metala je specifičan za primjenu i može biti jednostavna metalna ploča s rupom u sebi za prolazak materijala, ili sofisticirana afera s više komponenti dizajnirana za napredne karakteristike protoka i precizno dimenzioniranje. Umire se montira ili na glavni ekstruder direktno s koekstruderima koji se spajaju u njega, ili se matrica nalazi na podnom postolju s ekstruderima na koji su pričvršćeni. Die alat je orijentiran u jednom od dva smjera u odnosu na glavni ekstruder. Upute su „inline“ i „crosshead“. Umetnuti proces koristi protok koji slijedi smjer istiskivača i matrica je povezana s protokom u smjeru procesa. Poprečni postupak koristi protok koji je pod uglom u odnosu na tok ekstrudera. Za ekstruziju profila to bi bilo pod kutom od devedeset stupnjeva prema protoku. (Poprečni postupci su potrebni za svaki proizvod koji zahtijeva da se komponenta ubaci u ekstrudat za premazivanje. Kao što su žica, proizvodi zaštićeni od pulsa itd.
Oprema nizvodno
Oprema nizvodno je odvojena u tri oblasti procesa: 1) hlađenje / dimenzioniranje, 2) povlačenje, 3) rezanje / zavojnica / polijetanje. Ispod su glavni stilovi opreme za postizanje ovih zahtjeva procesa.
Oprema za hlađenje / dimenzioniranje
Dio se mora ohladiti kako bi se održao željeni oblik. Ova oprema spada u nekoliko potkategorija. Neki procesi zahtijevaju minimalan utjecaj da bi djelovali. Ostali zahtijevaju opsežnu interakciju u ovoj fazi kako bi postigli željeni proizvod. Oprema za hlađenje / dimenzioniranje spada u nekoliko tipova:
Hlađenje vazduhom
Vodeno hlađenje
Hlađenje vodom i veličina vakuuma
Oprema za hlađenje

Hlađenje vazduhom
Upotreba zraka za hlađenje dijelova postoji već duže vrijeme. Danas se rijetko koristi jer je neučinkovit i obično zahtijeva sporije brzine procesa. Ali ovaj je postupak postupka obično vrlo jeftin, pa se za kraće staze i za brzo postavljanje i dalje učinkovito koristi. Ne zahtijeva i skupe alate za djelotvoran rad. Neki procesori koriste jednostavne stezaljke i savijenu žicu kako bi držali proizvod u ispravnom obliku. Zračni stalak za hlađenje jednostavan je okvir, obično s ventilatorima za hlađenje, te jednostavnim pločama i pričvršćenjima za postavljanje šljokica i prstiju kako biste gurnuli dio i držali ga u željenom obliku.
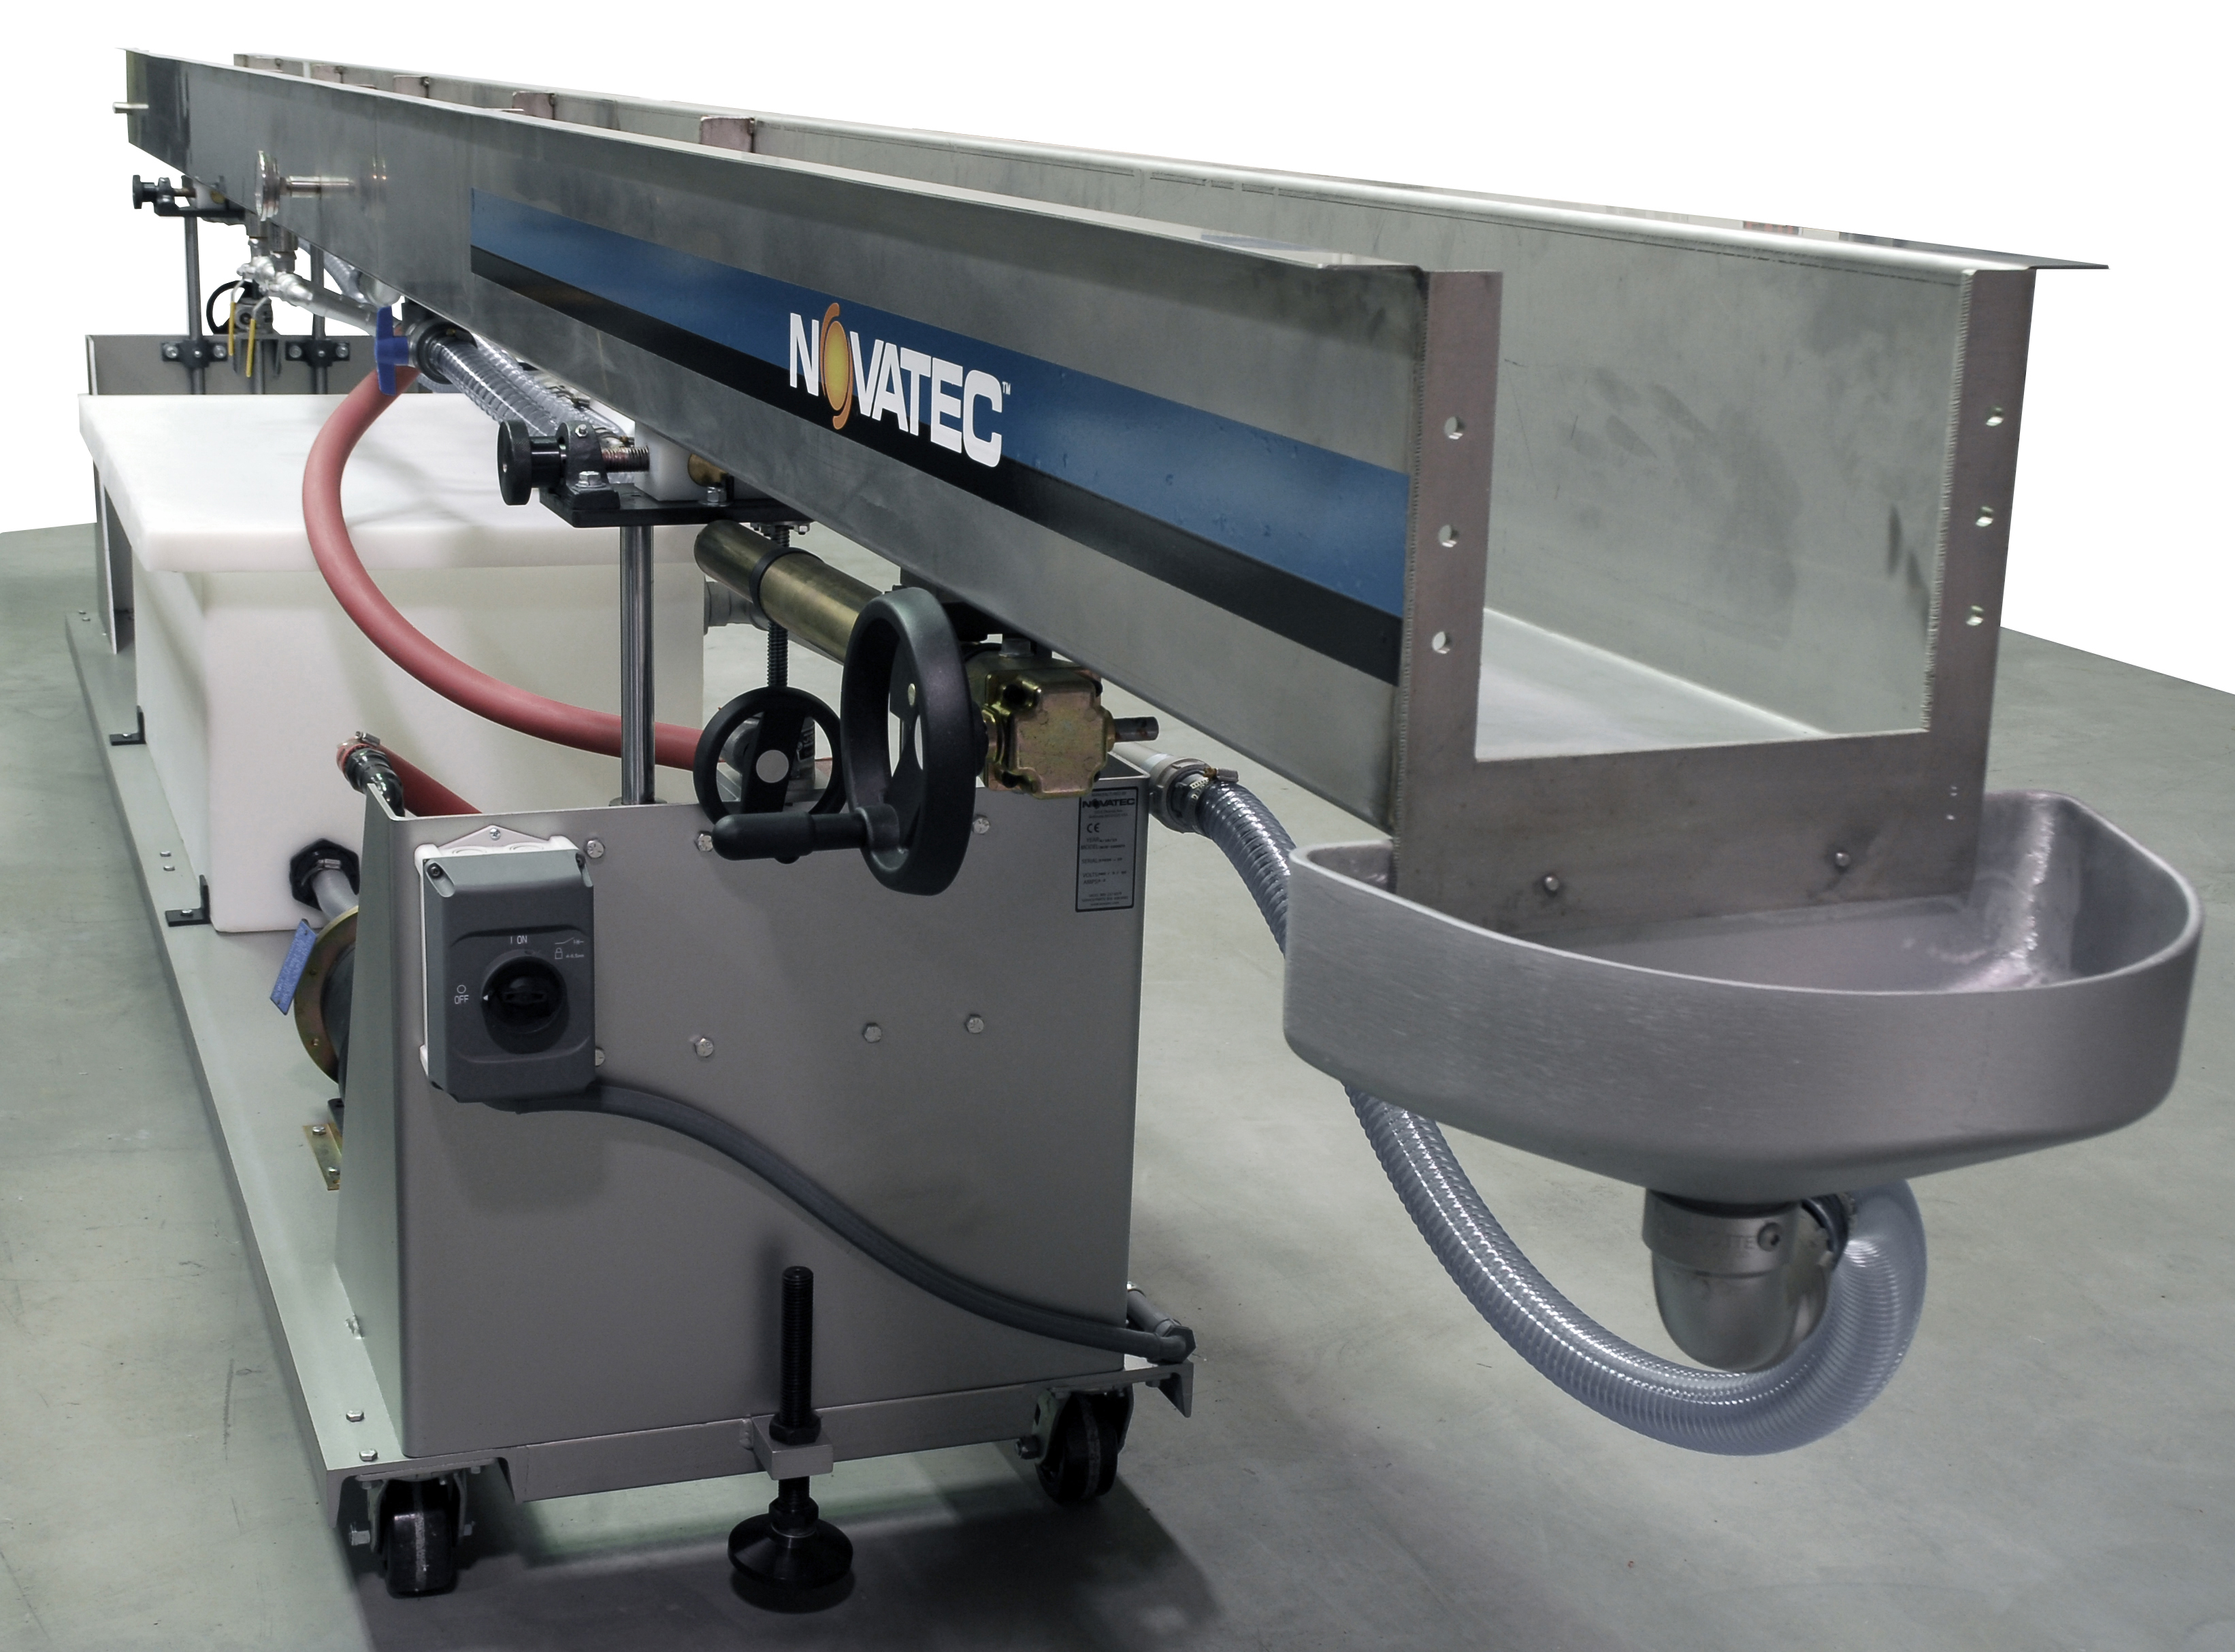
Spremnik za hlađenje vodom
Rashladni spremnik zahteva dovod vode za hlađenje. To se može učiniti na nekoliko načina. Bilo da se direktno dolijeva u rezervoar iz biljne vode ili rashlađenim vodom. Ovo bi moglo koristiti dvije vrste rashladnih sistema: 1) Jednostavan ulaz / izlaz vode kroz postupak bez recirkulacije u rezervoaru, 2) sustav recirkulacije za smanjenje potrošnje vode iz postrojenja. Sustav recirkulacije može koristiti izmjenjivač topline za stvaranje odvajanja vode od centralnog sustava ili bez izmjenjivača topline, a procesna voda se miješa sa rashladnom vodom. Voda za hlađenje se ispere kroz proizvod kad se provuče kroz rezervoar. Neka vrsta nosača obično se postavlja unutar rezervoara za zadržavanje dijela dok ga hladi voda. Voda se raspršuje na dio iz više smjerova kako bi se postigla ujednačenost hlađenja ili je rezervoar potopljen vodom, tako da je dio uronjen u vodu dok prolazi kroz rezervoar. Spremnici za prskanje uglavnom nude efikasnije hlađenje uz dodatne troškove i održavanje mlaznica za raspršivanje. Obično je potrebno više od jednog spremnika za hlađenje kako bi se osiguralo da se dio dovoljno ohladi i održi stabilnost dimenzija nakon što napusti posljednji spremnik u liniji. Zahtjev za hlađenje linije može zahtijevati od 5 do 250 stopa ili više hlađenja da bi se postigao dobar proizvod.

Spremnik za hlađenje vode / vakuum
Spremnik veličine je u osnovi rashladni spremnik s mogućnošću veličine proizvoda u procesu. Ovo se dimenzioniranje vrši uz pomoć vakuum postupka, koji podnosi proizvod promjeni atmosfere u spremniku, što pomaže u održavanju udubina, zaobljenosti, debljine stijenke i stvarnog dimenzioniranja. Dimenzije se izvode u zatvorenom tijelu rezervoara koji je dovoljno jak da se ne urušava pod visokim vakuumom ili direktnim povezivanjem izvora vakuuma s alatom kroz razvodnik s višestrukim spojnim mjestima. Uz dodatak vakuum pumpe i potrebnog vodovoda, održava se stalna atmosfera u spremniku. Veličina se vrši pomoću pripadajućeg alata za kalibraciju koji je ugrađen u spremnik ili prije njega. Održavanje vakuuma na konstantnoj razini zahtijeva dobro brtvljenje pomoću alata za kalibraciju, brtve za kraj pražnjenja, brtve poklopca, itd. Ponekad je ovo potpomognuto komorom za zatvaranje vode na jednom ili na oba kraja spremnika. Veličina duljina spremnika temelji se na zahtjevima za obradu, a duljina vakuuma može biti mali dio duljine spremnika ili može trebati više spremnika u liniji da bi se postiglo vrijeme pod vakumom za postupak.

Kalibraciona tablica za hlađenje vodom
Kalibraciona tablica za hlađenje vodom
Alternativna konfiguracija veličine hlađenja vodom je tablica dimenzija / kalibracije.
Tablica za dimenzioniranje ili kalibraciju je dio opreme bez tijela spremnika za vodu. Komponente vakuuma i vode prisutne su i koriste razdjelnike s ventilskim otvorima za spajanje na set alata i kućište spremnika koji se nalazi na vrhu stola. Ove veze omogućavaju korištenje različitih alata i konfiguracija spremnika. Ova vrsta postupka ponekad se naziva i „mokra / suva“ jer vam omogućuje upotrebu ili ne korištenje vode u konfiguracijama alata. Profili velikih prozora obično se pokreću na ovoj vrsti opreme, jer je vrijeme potrebno za postavljanje / uklanjanje alata iz spremnika za svaki dio vrlo veliko. Ako se alat ugrađuje u namjenski rezervoar koji se može brzo postaviti na sto, to je daleko efikasnije. Ova vrsta opreme obično je daleko skuplja od rezervoara, tako da nije dobra opcija za opći procesor.

Pojaseva
Povlačenje
Većina procesa ekstruzije zahtijeva da se efektivno prerađuje proizvod. Izuzetak su proizvodi sa zaštitnim pločama. Proizvodi s umetkom u pokretu stvarno guraju proizvod preko dijelova nizvodno. Međutim, ravnoteža nema materijalni strukturni integritet da bi to učinila. Ako razmišljate o tome da držite konopac u ruci i pokušate nekome drugom dati kraj konopa, povući ćete ga iz ruke i poslati ga drugoj osobi. Ako ta osoba ne reagira, šta se događa? Konop se savija brzo prema zemlji i gomila vam se pred nogama. Istisci su na isti način. Kako obično nisu dovoljno krute u rastopljenom stanju da pritisnu vlastitu težinu, potrebna je i pomoć ruku. Druga bi osoba ispružila i uhvatila za uže i povukla ga prema sebi. Da bi uže držalo s tla, osoba treba da održi napetost na konopu. Ako se odmaknu dalje od vas, za silu potrebnu za povlačenje konopa dok ga držite od tla potrebno je više sile. Da bi se proces kretao, ekstrudatu je potrebna pomoć pomoćnog sredstva za održavanje napetosti u procesu. Proizvod prolazi kroz fazu hlađenja dok se dovoljno ohladi da se povuče, a da pritom ne probije mrežu. Što je veća dužina hlađenja i što je veća duljina alata za kalibraciju, veća je sila povlačenja potrebna za održavanje postupka. Takođe je kritična tačnost brzine povlačenja. Proizvod ostavlja ekstruder sa danom kilograma na sat. To je jednako zadanoj linearnoj brzini na temelju težine proizvoda. Ovu brzinu treba precizno održavati ili će se težina proizvoda i / ili kvaliteta mijenjati i može prouzrokovati proizvod izvan specifikacije.
Izvlakači se izrađuju u različitim tipovima kako bi odgovarali zahtjevima procesa. Neki od njih su: 1) Remen - općenita primena i zahtevi sa niskom do srednjom silom, 2) raščišćeni - veća sila vuče i delovi sa oblicima koji bi se izobličili u normalnom pojasu. Klizači se mogu konturirati tako da odgovaraju izbočinama proizvoda, 3) točak - Jeftin i jednostavan za upotrebu, ali točnost se može dovoditi u pitanje zbog klizanja kotača i korištenog pogonskog tipa motora.
Pogledajte detalje o vučicama od 2 do 6 "za plastične profilne ekstruzije

Fly Knife Cutter
Izrežite / zavojite / skinite
Nakon što se proizvod nalazi na uređaju za izvlačenje, trebalo bi ga dovoljno ohladiti da biste ga mogli dovršiti. Neki su proizvodi sada skraćeni po dužini. Neki su izgubljeni. Neki su namotani na nekakve role. Svaki proizvod ima svoje zahtjeve za završnu obradu.
Sekači
Neki se proizvodi mogu rezati jednostavnom sečivom. Dio se obično provodi kroz set čahure da bi se orijentirao i pomogao u kvaliteti rezanja i tolerancijama. Dok se proizvod kreće kroz vodilice, oštrica se aktivira. To je obično okretna ruka ili točak na koji je nož montiran. Oštrica se kroz proizvod urezuje po potrebi. Vrsta oštrice, konfiguracija, kut napada, veličina čahure, razmak između ležišta kroz koje će se oštrica kretati i mnogo više odredit će kvalitetu i toleranciju rezanog proizvoda. Mnogi rezači će raditi u više načina kako bi procesor mogao da ih koristi za razne proizvode. Postoje dvije vrste načina rezanja - Na zahtjev - (to znači da se rezač aktivira iz signala i svaki put kad je potrebno rezanje, ručica noža će se okretati kroz jedan proizvod i jedan rez. Aktiviranje može biti pomoću tajmera, optički senzor, fizički prekidač za zastavu, kotač za davanje itd.). Kontinuirano - (ova vrsta rezanja koristi krak sečiva koji se okreće kontinuirano zadanom brzinom, a proizvod se pomiče kroz vodilice dosljednom brzinom da bi se postigla duljina rezanja. To se obično koristi za vrlo kratke dijelove ili vrlo velike brzine linija. Pojedinačni i više ruku se mogu koristiti na ruci / kolu, kako bi se postigla još veća brzina rezanja ako je potrebno).
Ovim rezačima može se upravljati na različite načine. Neki rezači starog stila radit će s kvačilom koji lomi oštricu kroz dio. Neki koriste direktne motore naizmenične struje da bi zavrteli ruku noža. Moderni rezači obično koriste servo motore sa ili bez reduktora zupčanika za rezanje proizvoda.
Ostale mašine za rezanje upotrebljavat će oštricu u obliku giljotine povezanu sa zračnim cilindrima ili motorima. Koristi se za proizvode koji zahtijevaju više od gore opisanog sečiva i zahtijevaju rezanje bez iverice.
Pogledajte detalje o rezačima promjera 2 i 5 "i profila do 4,5" x 7,5 "

Narezana pila
Testere
Neki proizvodi se neće rezati gore opisanim sečivima i zahtijevaju pilu s rotirajućim noževima. Pila je normalno potrebna za deblje, krute proizvode (teški oblici zida, cijevi, kruti materijali poput RPVC-a ili materijale koji su skloni pucanju sječivom). Testere su dostupne u nekoliko različitih konfiguracija. Za upotrebu u skladu s postupkom, pile zahtijevaju putni stol. Ovo omogućava da rezni ciklus ne prekida kretanje proizvoda naprijed tokom procesa.
Postoje dva stila putne testere:
1) Pneumatski - za to je potrebna upotreba pneumatskih cilindara da bi „pomogli“ u kretanju stola preko proizvoda koji je zarobljen između stola i stezaljke.
2) Servo - ovo je danas najpopularniji stil i koristi servo motor i mehanizam za pomeranje stola (ovaj mehanizam može biti remen, kuglasti vijak itd.). Kretanje servo stola je tačnije jer ne zahtijeva da se proizvod stegne za pomicanje stola.
U operacijama ekstruzije vidi se nekoliko stilova testere:
1) Gore rezane - to su testere koje se najviše koriste. Oštrica se tijekom rezanja kretala ispod proizvoda prema gore. Sečivo koje im se vraća ispod proizvoda. Ovaj stil zahtijeva ispravni mehanizam za stezanje. Prije početka ciklusa rezanja, stezaljka drži proizvod uz stol. Ta je radnja potrebna jer bi oštrica u protivnom podigla proizvod tijekom rezanja što može uzrokovati lošu kvalitetu i preciznost rezanja. Narezane pile su ograničene samo promjerom noža koji će stati ispod stola.
2) Ukrštanje - Ovaj se stil obično koristi kada je proizvod širi nego što ga može koristiti uobičajena pila. (Zahtijevalo bi sečivo toliko velikog promjera da se ne bi smjestilo ispod stola na željenoj visini središnje linije) .U uporabi je nekoliko vrsta poprečnih pila. Neki koriste oštricu koja počinje ispod površine stola i lopatica se kreće prema gore, a zatim preko puta. U ovom stilu sečiva može doći i proći kroz proizvod, a zatim se vratiti preko proizvoda ILI sječivo može preći preko proizvoda i pomaknuti se ispod stola za povratak. Neki koriste oštricu koja se nalazi iznad površine stola i jednostavno prelaze preko proizvoda.
3) Downcut / Chop - ove pile obično koriste manje oštrice i imaju manji kapacitet.
Pogledajte detalje oko pile za istiskivanje plastičnih profila

Planetarna pila
Planetarne sječke / testere
Neki okrugli proizvodi mogu koristiti planetarne sječke / testere. Oni koriste alat za rezanje koji se okreće oko vanjske površine proizvoda i reže raznim alatima za rezanje: 1) Alat za struganje - mali rezni dio je postavljen u rotirajuću glavu i uklanja materijal jer seče slični rezni stroj . 2) Lopatica pile - neki će imati motor pile na rotirajućoj glavi zupčanom sečivom. Ovo uklanja i materijal jer seže. 3) Kotač za odvajanje - ovaj stil koristi kotač za rezanje koji je sličan rezalici za pizzu i ubačen je u proizvod te djeluje na dijeljenje proizvoda kako se dublje kreće u proizvod. Ni čipovi nisu stvoreni u ovom stilu i preferirani su tip za ovaj nedostatak čipova koji treba riješiti. Nedostatak upotrebe ovih vrsta testera je trošak mašine i zahtjev za stalnom pažnjom i „pipkanjem“ kako bi se postiglo dobro rezanje.

Skinite transporter
Transportne trake
Tipično je da postoji neka vrsta transportera koji delove uzima nakon što ih testera ili rezač režu do mesta gde se pakuju. U suprotnom, s obzirom da se dijelovi više ne guraju ili povlače, povukli bi se natrag kod rezača ili pile i stvorili probleme. Koriste se obično na fleksibilnijim proizvodima. To je općenito vrlo jednostavan transportni uređaj koji radi nešto brže od linijske brzine dijela.

Coreless Coiler
Winder / Coiler
Za male ili fleksibilne dijelove često je poželjno namotati ili namotati dio za odlaganje do sekundarne operacije. Neki se proizvodi prodaju u ovoj konfiguraciji kako bi kupac primijenio sekundarnu operaciju. Ovdje se koriste dvije vrste mašina. Uređaji za namotavanje i navijanje: 1) Uređaji za namotavanje - zamotavanje koristi stroj sa setom trnka koji se obično proširi i proizvod se omota direktno na te maglene. Tijekom postupka namotavanja, vreteno se postavlja u potpuno proširenu konfiguraciju kako bi se namotalo. Kada se ispravna duljina namota, remenici se sruše kako bi se omogućilo uklanjanje proizvoda. Namotaji - Namotavanje je slično namotavanju, osim što postoji nosač kalemova / namotaja montiran na navijanju preko jedne osovine koja je spojena da pokreće kalem / kolut.
Ventilatori / kotlovi dostupni su u raznim konfiguracijama, od vrlo jednostavnih konfiguracija s jednom stanicom do potpuno automatske dvostruke stanice s automatskim rezanjem i prijenosom i umotavanjem ili povezivanjem. Strojevi s jednom stanicom obično bi bili ručno aktivirani strojevi (operater bi montirao kalem ili spojio proizvod na trncima kako bi se namotao. Kada bi to učinio umotavanjem zadane dužine, rukovatelj će izrezati proizvod, ukloniti zavojnice ili kalem i pokrenuti Ponovno postupak: Strojevi s dvostrukom stanicom mogu se ručno pokretati kao jednostruka osovina ili imati razne razine automatizacije do potpune automatske kada rukovatelj mora samo montirati svježe kalem i ukloniti gotov proizvod.