

Termoplastični proces ekstruzije
Sveobuhvatni pregled jedne od najosnovnijih i široko korištenih tehnika prerade polimera u modernom proizvodnji.

Proces termoplastičnog ekstruzije predstavlja jednu od najosnovnije i široko korištene tehnike prerade polimera u modernom proizvodnji. Ova metoda kontinuirane obrade pretvara sirove polimerne materijale u proizvode sa konzistentnim križnim presjecima ({1}} sekcijskim profilima kroz primjenu topline, pritiska i mehaničkih radova. Razumijevanje zamršenih detalja o kontroli temperature, operativnih parametara i konfiguracije opreme od suštinskog je značaja za postizanje optimalnog kvaliteta proizvoda i efikasnost proizvodnje u industrijskim primjenama.
Široko usvojen
Koristi se u preko 80% operacija za obradu polimera širom svijeta zbog svoje efikasnosti i svestranosti.
Precizna kontrola
Moderni sustavi održavaju temperaturne varijacije u roku od ± 1 stepena za dosljedan kvalitet proizvoda.
Materijalna svestranost
Procesi sva glavna termoplastika, uključujući PE, PP, PVC i razne inženjerske plastike.
Osnove samohrane sustava za ekstrudiranje vijaka
Single - vijčani ekstruderi čine okosnicu mnogih operacija za obradu polimera, posebno u aplikacijama za peletiranje. Ove mašine rade na principu transporta, topljenja i pritiska termoplastičnih materijala kroz grijanu bačvu pomoću rotirajućeg vijaka.
Termoplastični proces ekstruzije u sinom - vijčani sustavi uključuje nekoliko različitih zona, svake posebne funkcije koje poslužuju u transformaciji čvrstog polimera u homogenu rastopu pogodnu za naknadnu obradu ili peletizaciju.
Filozofija dizajna iza sisednog vijčanih ekstrudera na simnim - naglašava jednostavnost, pouzdanost i jednostavnost rada. Ove karakteristike čine ih posebno pogodnim za obradu širokog raspona termoplastičnih materijala, uključujući polietilen (PE), polipropilen (PP), polivinil hlorid (PVC) i razne inženjerske plastike.

Kontrolna konfiguracija i operativna sučelja
Moderni singl - vijčani ekstruderi sadrže sofisticirane upravljačke ploče koje operaterima pružaju sveobuhvatne mogućnosti praćenja i prilagođavanja. Tipična konfiguracija upravljačke ploče uključuje bitne komponente kao što su tipke za pokretanje, tipke za zaustavljanje u nuždi, prekidači za podešavanje brzine i sučelja za podešavanje temperature.
Dizajn misfer-sučelja Human - prioritet prioritetno prioritet pristupačnosti i jasnoću, omogućavajući operaterima da brzo identificiraju i prilagođavaju kritične parametre procesa. Funkcionalnost zaustavljanja u nuždi je istaknuto pozicionirana kako bi se osigurala brza sposobnost odgovora u slučaju operativnih anomalija ili zabrinutosti sigurnosti.
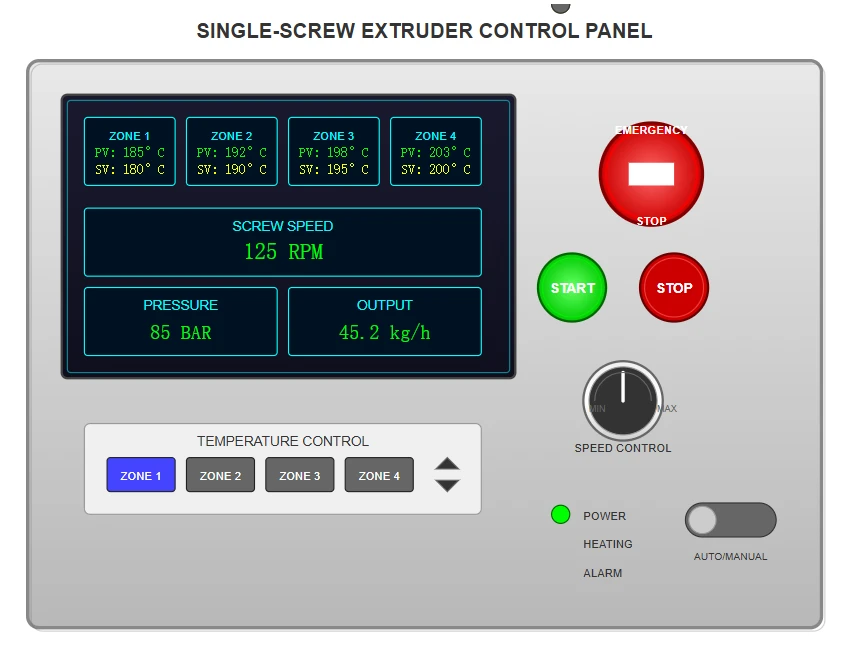
Ključne kontrolne komponente
Start / Stop Controls
Ergonomski pozicioniran za siguran rad i brzi odgovor
Hitno zaustavljanje
Veliko, istaknuto dugme za trenutno isključivanje kada je potrebno
Kontrole brzine
Precizno podešavanje stope rotacije vijaka za optimalnu obradu
Temperaturna sučelja
Digitalni prikazi i kontrole za svaku zona za grijanje sa očitanjem PV / SV
Sistemi za kontrolu temperature i postupci podešavanja
Upravljanje temperaturom u termoplastičnom postupku ekstruzije zahtijeva sofisticirani upravljački sustavi koji mogu održavati precizne toplotne profile duž dužine cijevi. Sučelje za kontrolu temperature obično sadrži digitalne displeje koji prikazuju i procesne vrijednosti (PV) i postavljene vrijednosti (SV) za svaku zonu grijanja.
Ova dual - konfiguracija prikaza omogućava operaterima da prate stvarne temperature, istovremeno gledajući ciljne postavke, olakšavanje brze identifikacije odstupanja od željenih radnih uvjeta.
Postupak podešavanja temperature
Inicirajte režim podešavanja temperature pritiskom na tipku "SET" na upravljačkoj ploči
Navigacija putem cifara temperature pomoću "<" key to select specific positions
Prilagodite vrijednosti pomoću "∨" (pad) i "∧" (povećanje) tipki
Potvrdite nove postavke pritiskom na "Set" da biste spremili parametre
Sučelje za kontrolu temperature
PV:185 stepena
SV:180 stepeni
PV:205 stepeni
SV:200 stepeni
PV:215 stepeni
SV:210 stepeni
PV:225 stepena
SV:220 stepeni
PV:215 stepeni
SV:210 stepeni
- Set
- ^
- ∨
- <
Profiliranje temperature barela za obradu polietilena
Uspostavljanje odgovarajućih temperaturnih profila duž erudera za ekstruder je osnovan za uspješnu polietilensku obradu. Različite ocjene polietilena zahtijevaju različite toplotne uvjete za postizanje optimalnog topljenja, homogenizacije i karakteristika protoka. Gradijent temperature obično se povećava iz zone feeda prema dozirnom zonu, olakšavajući progresivno topljenje i sprečavanje preuranjene degradacije polimernog materijala.


Naučni principi koji se temeljni odabir temperature
Odabir odgovarajućih temperatura prerade u termoplastičnom postupku ekstruzije reguliraju se temeljnim polimernim načelima i reološkim razmatranjima. Prema istraživanju objavljenim u časopisu za obradu polimera:
"Optimizacija temperaturnih profila u jednom vijcu u jednom {- potreban je pažljiv termički i reološka svojstva, uključujući temperaturu topljenja, topišne temperature, a toplinska temperatura osigurava da se umanjilo prebivalište na povišenim temperaturama, čime se sprečava termička degradacija i održavanje raspodjele molekularne težine."
Chen, L. i Williams, M. (2023). Optimizacija temperaturne profile u jednoj - vijčani ekstrudiranje poliolefina.Časopis za preradu polimera, 38 (4), 234-248. https://doi.org/10.1016/j.polymerprocessing.2023.04.015
Ključna naučna razmatranja

Ravnoteža između toplotne energije za topljenje i prevenciju degradacije
Gradjevnjak za temperaturu mora biti u cijenu od viskoznog rasipanja tijekom šišanja
Mehanički doprinos energije povećava se s većim brzinama vijaka
Viskoznost topline smanjuje se s temperaturom, utječući na karakteristike protoka
Raspodjela boravka mora se razmotriti za termičku stabilnost
Funkcije i mehanizmi za termičke zone
Svaka termička zona u sinom - vijčani ekstruder služi posebne funkcije u transformaciji čvrstih polimernih peleta ili praha u homogeni topljenje pogodne za peletiranje. Gradijent temperature na tim zonama pažljivo je dizajniran da optimizira postupak topljenja uz održavanje materijalnog integriteta.

Zona hrane
Održava se na najnižoj temperaturi za sprečavanje preranog topljenja koje bi mogle ometati materijalnu transportnu sposobnost. Omogućuje dovoljno trenja između polimera i zida bačve za pozitivne transportne akcije.
Zona kompresije
Tamo gdje se dubina kanala za vijak smanjuje, stvarajući povećani tlak i brzine smicanja koje doprinose topljenju viskoznim grijanjem. Postavke temperature nadopunjuju mehanički unos energije.
Dozirna zona
Karakterizirano stalnom dubinom kanala, služeći homogenizacijom rastopljenja i razvijanje konstantnog pritiska za ekstruziju. Kritično za održavanje stabilnih uvjeta protoka i ujednačenog izlaza.
Zona die
Konačni oblikovanje odjeljka u kojem se rastopljeni polimer formira u željeni prekrivač od - profila. Kontrola temperature sprječava i pregrijavanje i nedovoljnu protokljivost.
Napredne strategije kontrole temperature
Moderna kontrola procesa termoplastične ekstruzije proširuje se izvan jednostavnog postavljanja - točke uredbe za uključivanje naprednih strategija kao što su kaskadne kontrole, prilagodljivo podešavanje i model - prediktivna kontrola. Ovi sofisticirani pristupi čine kompleksne interakcije između temperaturnih zona, termalne inercije sklopa bačve i dinamičke proizvodnje topline od viskozne rasipacije.

Kaskadna kontrola
Koristi više upravljačke petlje za upravljanje temperaturom cijevi i temperaturi rastopljenja. Primarna petlja održava temperaturu barela dok se sekundarna petlja prilagodi na osnovu povratnih informacija temperature topline, vrijednim za materijale sa uskim prozorima za obradu.

Adaptivna kontrola
Algoritmi automatski prilagođavaju parametre kontrolera na temelju promatranog dinamike procesa, kompenzacijom promjena u materijalnim svojstvima, stope propusnosti ili uvjetima okoline bez ručne intervencije.

Model - Prediktivna kontrola
Koristi matematičke modele za predviđanje budućeg ponašanja procesa i prilagođavanje kontrolnih radnji u skladu s tim, optimiziranje za više ciljeva kao što su temperaturna stabilnost, upotreba energije i kvalitete proizvoda.
Razmatranja prenosa topline u dizajnu barela
Učinkovitost regulacije temperature u termoplastičnom postupku ekstruzije znatno ovisi o karakteristikama prenosa topline sklopa bačve. Moderne bačve ekstrudera ugrađuju sofisticirani sustavi grijanja i hlađenja dizajniran za postizanje brze reakcije na naredbe za kontrolu temperature uz održavanje ujednačene obodne raspodjele temperature.
Grijači električnog otpora, obično u obliku grijača opsega ili bacanja - u grijačima, osiguravaju primarni grijaći kapacitet, dok se hlađenje vrši kroz zračni ili tečni sistemi za hlađenje.
Mehanizmi za prijenos topline
Provođenje kroz zidove bačva i polimerne kontaktne točke
Konvekcija u međuprostornim prostorima između čvrstih polimernih čestica
Zračenje od grijaćih elemenata do barelnih površina
Viskozna rasipacija stvara toplinu unutar rastopljenog polimera
Značajke dizajna barela

Sustavi grijanja i hlađenja
Strateški plasman grijača i rashladnih kanala osigurava brz odgovor i ujednačenu raspodjelu temperature preko opsega barela.
Razmatranja toplotne mase
Dizajn barela saldo toplotne mase za stabilnost prema zahtjevima brzine odgovora, s težim bačvama koje pružaju veću temperaturnu stabilnost, ali sporije sposobnost prilagođavanja.
Izolacioni sistemi
High - izolacija performansi minimizira gubitak topline u okoliš, poboljšavajući energetsku efikasnost uz smanjenje vanjskih površinskih temperatura radi sigurnosti.
Praćenje i osiguranje kvaliteta procesa
Učinkovito praćenje termoplastičnog procesa ekstruzije se proteže izvan mjerenja temperature za obuhvata sveobuhvatni apartman procesne varijable koji utječu na kvalitetu proizvoda. Integrirani sustavi za nadgledanje pružaju stvarni - vremenski podaci za trenutne prilagodbe i povijesne podatke za optimizaciju procesa.
Varijable ključnih procesa
Temperatura topline
Direktno mjerenje rastaljenih polimernih temperatura, otkrivajući viskozne efekte grijanja ne očituju se od temperature cijevi
Profili pritiska
Praćenje na strateškim lokacijama pruža uvid u topljenje napredovanja, ograničenja protoka i potencijalnih problema sa obradom
Potrošnja energije
Označava unos mehaničkog energije, s promjenama koje otkrivaju varijacije u materijalnim svojstvima ili razvoju mehaničkih problema
Protokoli za osiguranje kvaliteta
Kalibracija senzora
Redovna provjera temperaturnih i pritiska senzora za sprečavanje odstupanja od drifta -
Statistička kontrola procesa
Implementacija SPC tehnika za rano otkrivanje procesa trendova i mogućnosti optimizacije
Dokumentacija
Sveobuhvatno snimanje temperaturnih profila i mjernim mjernim mjerilima za olakšavanje problema i poboljšanje problema sa rješavanjem problema

Razmatranja energetske efikasnosti i održivosti
Proces termoplastičnog ekstruzije predstavlja značajan potrošač energije u operacijama za obradu polimera, čineći energetsku efikasnost kritičkom razmatranju i ekonomskih i ekoloških razloga. Optimizacija temperaturnih profila može značajno smanjiti potrošnju energije uz održavanje ili poboljšanje kvaliteta proizvoda.
Strategije energetske efikasnosti
Minimiziranje zadanih temperatura u skladu sa zahtjevima za obradu
Optimiziranje izolacijskih sistema za smanjenje gubitaka topline
Implementacija sistema za oporavak topline za snimanje i ponovno korišćenje otpadnih voda
Korištenje promjenjivih frekvencijskih pogona za optimizaciju brzine motora
Održive prakse za obradu

Obrada recikliranih materijala zahtijeva pažljivu kontrolu temperature zbog različitih termičkih svojstava u odnosu na djevičanski materijal.
Materijalna razmatranja
Izrada čvrstih strategija kontrole temperature koja odgovaraju materijalnoj varijabilnosti ključna je za povećanje korištenja recikliranog sadržaja u ekstrudiranim proizvodima.
Smanjenje otpada
Precizna kontrola temperature minimizira cijene otpada osiguravajući konzistentni kvalitet proizvoda i smanjujući proces - povezane nedostatke.
Temperatura za rješavanje problema - Pitanja povezane sa obradom
Temperatura - Povezani problemi u termoplastičnom postupku ekstruzije mogu se manifestirati na različite načine, uključujući dimenzionalnu nestabilnost, površinske nedostatke, razgradnju i mehaničke varijacije nekretnina. Sistemski pristupi za rješavanje problema Počnite s verifikacijom stvarnih temperatura od postavljenih točaka, provjeravanje kvara senzora ili pogreške u kalibraciji.
Obrada nestabilnosti
Ponavljanje ili ciklički izlaz
Često ukazuje na temperaturu - povezane probleme u zonama hrane ili kompresijskih zona.
Mogući uzroci:
• Nedovoljna temperatura zona hrane
• Prekomjerna temperatura koja uzrokuje prerano topljenje
• Neravnomjerna raspodjela temperature
Rješenja:
• Podesite temperaturu zone hrane
• Provjerite rad grijača
• Provjerite kvarove sistema hlađenja
Površinski nedostaci
Koža morske pse, fraktura topljenja
Često rezultat nepravilnih postavki temperature matrice ili prekomjerne termičke gradijente.
Mogući uzroci:
• Die temperatura preniska
• Prekomjerne gradijente temperature
• Neadekvatno rastopiti homogenizaciju
Rješenja:
• Podesite profil temperature die
• Optimizirajte uzvodno temperaturne zone
• Razmislite o podešavanju brzine vijaka
Degradacija materijala
Dispororacija, miris, bablyness
Ukazuje na toplotnu degradaciju od prekomernih temperatura ili vremena boravka.
Mogući uzroci:
• Prevelika temperatura u dozirskoj zoni
• Loša kontrola temperature
• Prekomjerno vrijeme boravka na visokim temperaturama
Rješenja:
• Smanjite postavljene tačke temperature
• Povećajte propusnost ako je moguće
• Provjerite tačnost senzora temperature
Proces termoplastičnog ekstruzije predstavlja sofisticiranu integraciju termičkog upravljanja, mašinstva i polimernog nauke. Precizna kontrola temperaturnih profila preko ekstruzijskog cijevi stoji kao kritični faktor u postizanju konzistentne kvalitete proizvoda, efikasne obrade i materijala integriteta.
Kako se polimerna obrada i dalje razvija, napredovanja u tehnologijama kontrole temperature, u kombinaciji s dubljim razumijevanjem materijalnog ponašanja pod uslovima obrade, pokrećet će daljnja poboljšanja u efikasnosti, održivosti i performansima proizvoda u ekstruzijskim operacijama.